
001 / CO2
Acrílico hasta 25 mm
El material estrella del láser: el borde sale pulido, casi flameado.

Escrito por Equipo técnico de Punto Clave · Publicado: · Actualizado:
Medio internet te va a decir que el PVC no se puede cortar. Sí se puede, pero no con láser. Aquí está la lista completa de lo que cortamos, con qué máquina y hasta qué grosor.
Con láser CO2 se cortan acrílico de 2 a 25 mm, MDF crudo de 3 a 19 mm, MDF melamínico, madera y triplay de 3 a 12 mm, papel, cartón, tela, fieltro y cuero de curtido vegetal. Con láser de fibra, aluminio hasta 1.5 mm. El PVC y el policarbonato nunca van en láser: se cortan con router CNC, que llega a 50 mm.
En corto
Qué cambió el 4 de noviembre de 2026: unificamos en una tabla la máquina y el grosor de cada material, con el router CNC hasta 50 mm y la sierra de 50 a 100 mm; agregamos por qué el CO2 no corta metal, qué libera el PVC según NIOSH, el formaldehído del MDF según la EPA, la seguridad de la máquina (IEC 60825-1), glosario y fuentes.
Seis: acrílico, MDF, madera y triplay, papel y cartón, y tela, fieltro y cuero vegetal con láser CO2, más aluminio delgado con láser de fibra. Los grosores son los límites a los que el corte sale limpio en nuestro equipo. Cama de 122 × 244 cm y desde 1 pieza.
El material estrella del láser: el borde sale pulido, casi flameado.

Crudo para pintar o tapizar; melamínico ya trae la cara terminada.

Letreros, figuras y piezas decorativas con la veta real.

Troqueles, maquetas, empaque y piezas de exhibición.

Solo cuero de curtido vegetal. El curtido al cromo libera óxido de cromo.

Y marcaje superficial en acero, latón y aluminio anodizado.
Con láser, no. Con router CNC, sí. Al calentarse, el PVC libera cloruro de hidrógeno, un gas tóxico que con la humedad forma ácido clorhídrico y corroe la máquina. El router lo corta en frío, sin quemarlo, y lo mismo hacemos con el policarbonato.
En su evaluación de 1973 sobre el corte térmico de película de PVC, NIOSH señaló el cloruro de hidrógeno como el segundo producto de degradación más importante, perceptible desde 1 a 5 ppm. Su guía de bolsillo le pone un techo de 5 ppm y lo describe como muy corrosivo para la mayoría de los metales: rieles, espejos y electrónica de la máquina.
El router arranca viruta con una broca y no quema el material. El policarbonato tampoco va en láser: la guía de seguridad de la Universidad de Illinois advierte que corta muy mal, se decolora y puede encenderse. En router sale limpio. Por eso tenemos las dos máquinas.
Cuando nos mandas un archivo, nosotros decidimos con qué se corta. Tú no tienes que saberlo; solo dinos de qué material es y qué grosor tiene.
Cuando las fuentes no coinciden: varias guías de talleres universitarios dicen que el PVC «suelta cloro». La medición de NIOSH habla de cloruro de hidrógeno, no de cloro gaseoso. Para quien opera la máquina el resultado práctico es el mismo (no se corta), pero el gas que se ha medido es el cloruro de hidrógeno, y por eso hablamos de él.
El PVC y el vinil rígido, el ABS, el teflón y demás plásticos con cloro o flúor, el cuero curtido al cromo y, en láser CO2, las superficies que reflejan. Si no sabes de qué está hecho tu material, no lo adivines: mándanos una foto.
liberan cloruro de hidrógeno, tóxico y corrosivo. Se cortan en router.
las guías de seguridad de las universidades de Florida e Illinois advierten que libera cianuro de hidrógeno y se derrite.
la Universidad de Florida los agrupa con el PVC: liberan gases tóxicos y corrosivos.
no lo cortamos por el cromo de su curtido. Solo aceptamos cuero de curtido vegetal.
espejo, láminas pulidas y superficies cromadas. Aquí el problema no es el humo: el material rebota el haz hacia la óptica y la daña.
En madera y MDF, oscuro: el láser corta quemando. En acrílico, brillante: el plástico se funde de forma controlada y el canto sale pulido sin lijar. Dos cosas que pasan siempre y que casi nadie advierte antes de cobrar.
El láser corta quemando: el canto sale café oscuro o negro según el grosor. Con los parámetros correctos queda una línea delgada y pareja. Bajo pintura desaparece. Lo que no existe es un corte láser en madera con borde color madera cruda; quien te lo prometa, no ha cortado madera.
Por eso el borde sale brillante. Si los parámetros están mal, la zona fundida crece, los detalles finos se cierran y las esquinas se redondean. También pasa si el diseño pide un detalle más delgado de lo que el grosor aguanta. Si tu diseño está al límite, te lo decimos antes de cortar.
Un vector a escala real: DXF, DWG, AI, PDF vectorial o SVG, de preferencia en milímetros. Trabajamos con tolerancias de ±0.1 mm en piezas chicas y ±0.3 mm en grandes. El paso a paso está en la guía cómo preparar tu archivo para corte láser.
Un JPG o PNG no es un archivo de corte: es una foto de un archivo de corte.
Milímetros de preferencia. "En centímetros que en realidad eran pulgadas" es el error más caro y más común.
Una línea encimada hace que el láser pase dos veces y queme el borde.
Un dibujo acotado o una muestra física nos sirve para vectorizar.
El acrílico va en láser CO2 hasta 25 mm y en router CNC hasta 50 mm; de 50 a 100 mm se corta con sierra. El MDF y la madera van en láser o router, el PVC y el policarbonato solo en router, y el aluminio delgado en láser de fibra. Esta es la tabla única que usamos en todo el sitio.
| Material | Láser CO2 | Láser de fibra | Router CNC | Más de 50 mm | Borde |
|---|---|---|---|---|---|
| Acrílico cristal, color y opal | 2 a 25 mm | No | Sí, hasta 50 mm | Sierra, de 50 a 100 mm | Láser: pulido y brillante. Router: mate |
| MDF crudo | 3 a 19 mm | No | Sí, hasta 50 mm | Consulta | Láser: oscuro y parejo. Router: color natural |
| MDF melamínico y lacado | 9 a 25 mm | No | Sí, hasta 50 mm | Consulta | Láser: canto oscuro, detalle fino. Router: cara decorativa intacta |
| Madera natural y triplay | 3 a 12 mm | No | Sí, hasta 50 mm | Consulta | Láser: oscuro, con la veta a la vista |
| Papel y cartón | 0.2 a 4 mm | No | No aplica | No aplica | Fino, con leve tostado |
| Tela, fieltro y cuero de curtido vegetal | Hasta 6 mm | No | No aplica | No aplica | Sellado, no se deshilacha |
| Aluminio en lámina | No: refleja el haz | Hasta 1.5 mm | Consulta | Consulta | Limpio, sin deformar |
| Acero, latón y aluminio anodizado | No | Solo marcaje | No | No | No se corta: se marca la superficie |
| PVC y vinil rígido | Nunca | No | Sí, hasta 50 mm | Consulta | Canto en su color natural |
| Policarbonato | Nunca | No | Sí, hasta 50 mm | Consulta | Canto limpio, sin amarillear |
| Panel de aluminio compuesto (ACM) | No | No | Sí | No aplica | Limpio; se puede ranurar para doblar |
Origen de las cifras: son los límites a los que el corte sale limpio en nuestro taller, no datos de un fabricante. Un grosor de láser depende de la potencia del tubo y de la óptica de cada equipo, por eso otro taller puede darte otro número. Lo marcado «Consulta» lo resolvemos según la pieza: mándanos medida y foto.
Si tu material no aparece o tu grosor está fuera de rango, escríbenos con una foto y la medida. Para el acrílico en particular, la guía de acrílico a la medida explica grosores, pesos y cómo se cotiza; para elegir entre máquinas, la guía láser CO2, fibra o router CNC.
El vidrio, el acero, el latón y los termos metálicos: no los cortamos, pero sí los grabamos o marcamos. Esta tabla separa las dos cosas; el detalle de cada material está en la guía de grabado láser por material.
| Material | ¿Se corta? | ¿Se graba? | Cómo se ve el grabado |
|---|---|---|---|
| Acrílico | Sí (CO2) | Sí | Blanco esmerilado sobre el cristal; en profundidad da relieve |
| Madera y MDF | Sí (CO2) | Sí | Tono café tipo pirograbado |
| Cuero de curtido vegetal | Sí (CO2) | Sí | Hundido y más oscuro que la piel |
| Vidrio | No | Sí (CO2) | Esmerilado blanco en la superficie |
| Acero y latón | No | Sí, marcaje con fibra | Marca oscura permanente, resistente a solventes |
| Aluminio anodizado | Hasta 1.5 mm (fibra) | Sí, marcaje con fibra | Se retira el color del anodizado y queda el metal claro |
| Termos metálicos | No | Sí | Se retira la pintura y queda el metal a la vista |
El grabado también se combina con el corte en la misma pasada cuando el archivo lo permite: por ejemplo, números de mesa cortados en acrílico y grabados con su número. Para piezas personalizadas de una en una, mira el servicio de grabado láser personalizado.
Como regla de taller, ninguna parte de la pieza debe ser más angosta que el grosor del material. Toda herramienta se come un poco de material al cortar; a ese ancho se le llama kerf. La referencia con la que compensamos hoy es de 0.1 a 0.3 mm en acrílico y de 0.2 a 0.4 mm en MDF y madera. Las tolerancias son de ±0.1 mm en piezas chicas (menores a 200 mm) y ±0.3 mm en piezas grandes (mayores a 500 mm).
Lo que el kerf no resuelve es un diseño más delgado de lo que el grosor aguanta. Como regla práctica de taller:
Si tu diseño está al límite, te lo decimos antes de cortar. Para entender por qué una pieza «exacta» no embona, la guía láser CO2, fibra o router CNC explica el kerf con un ejemplo.
Por la etiqueta, la factura o el canto, nunca con flama. Las tres pueden parecerse a simple vista y la diferencia importa: el acrílico va al láser; el PVC y el policarbonato, al router. Antes de mandar tu material:
No hagas pruebas de flama en casa: quemar un pedazo de PVC libera los mismos gases que nos obligan a no meterlo al láser. Si no se puede identificar, no lo cortamos en láser. Y si el material todavía no lo tienes, te lo podemos surtir: vendemos láminas de acrílico en colores y grosores.
Por minuto de máquina más un cargo de arranque por archivo. El precio depende de cuatro variables: material, grosor, complejidad del archivo y volumen. Cobramos por minuto de máquina más un cargo de arranque por archivo, que cubre preparación y consumibles. Para piezas individuales, ese cargo mínimo es de aproximadamente $200 a $400 MXN + IVA según el material; los proyectos B2B típicos van de $1,500 a $25,000 MXN + IVA según su complejidad.
El material influye porque cambia la velocidad: un acrílico de 20 mm se corta mucho más lento que uno de 3 mm, y el MDF grueso necesita más pasadas que el delgado. Para bajar el costo:
La cotización llega en 60 minutos hábiles con tu archivo y el material. Si necesitas volumen recurrente, revisa el servicio de corte láser para empresas.
Casi todos tienen que ver con el material equivocado para la máquina o con un archivo que no está listo. Estos son los que más vemos:
Por la longitud de onda. El láser CO2 emite en el infrarrojo lejano, a 10.6 µm según el manual técnico de OSHA; el acrílico, la madera, el papel y la tela absorben esa luz y se calientan hasta fundirse o vaporizarse. Los metales, en cambio, reflejan la mayor parte del infrarrojo lejano: el haz rebota en vez de entrar.
El láser de fibra trabaja cerca de 1 µm, la misma región del láser de neodimio que OSHA ubica en 1.064 µm. Esa luz la absorben mejor los metales, y por eso es la máquina de las placas de aluminio y del marcaje en acero. La explicación completa de las tres máquinas está en la guía láser CO2, fibra o router CNC.
El acrílico es el caso ideal del CO2: una tesis de la Universidad de California (2022) lo describe como un material que absorbe rápido la energía del haz y da cortes precisos, y al degradarse libera sobre todo su propio monómero, metacrilato de metilo. Por eso el canto queda brillante sin lijar, y por eso hay que cortar con extracción.
Longitud de onda: CO2 ≈ 10.6 µm · fibra ≈ 1.06 µm · 10.6 ÷ 1.06 = 10 veces más larga
Pasa al router CNC, que corta hasta 50 mm, y arriba de 50 mm a la sierra, hasta 100 mm. El router arranca material con una broca y no quema, así que el canto queda en el color natural del material, mate en el acrílico, y las esquinas interiores salen con el radio de la broca.
Si el canto de acrílico cortado en router tiene que verse transparente, se pule aparte. Dínoslo al cotizar.
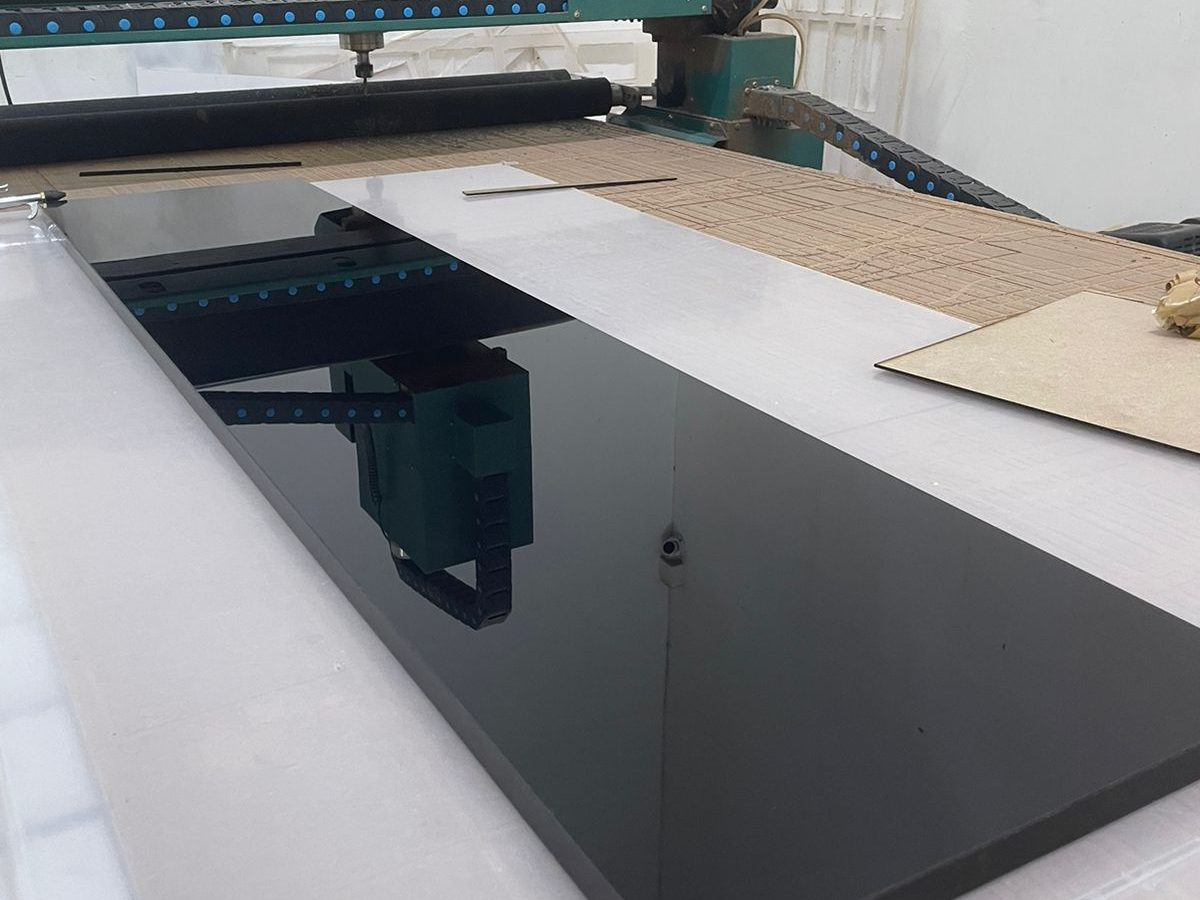
Sí, con la máquina cerrada y extracción de humo. Lo que hace segura a una cortadora no es el material, sino la máquina y el aire.
Con cuatro preguntas, en este orden:
Cuando el material o el grosor no le tocan, aunque se pudiera forzar:
Si tu trabajo cae aquí, te lo decimos antes de cotizar.
Consultadas el 4 de noviembre de 2026. Los grosores, tolerancias y precios son los de nuestro taller; las cifras técnicas vienen de estas fuentes:
Llena el formulario y elige tu canal preferido. Recibirás presupuesto detallado con tiempo de entrega y condiciones claras antes de aprobar producción.
Métodos de pago
Tarjeta, transferencia, efectivo y pago en tienda. Para empresas, agencias, talleres y particulares.
Formas de pago que aceptamos


Visa, Mastercard y American Express en sucursal.
Recibe ficha de pago, te acercas a cualquier OXXO.
La misma ficha de pago es válida también en 7-Eleven.
Paga al recoger en nuestro taller en Monterrey.
Confirmación inmediata. Datos bancarios al cotizar.
Te compartimos los datos de pago al confirmar tu pedido.
Pago instantáneo escaneando QR desde tu banca móvil.
Te compartimos el link de pago al confirmar tu pedido.

Emitimos factura CFDI 4.0 ante el SAT con cualquiera de las formas de pago de arriba, para tu empresa o persona física. Solo solicítala al confirmar tu pedido.
Nuestro taller está abierto de lunes a sábado para recibir cliente, recoger pedidos y planear proyectos en persona. Si prefieres venir antes de cotizar, agenda una visita por WhatsApp.
No, y nadie debería: al calentarse, el PVC libera cloruro de hidrógeno, tóxico y corrosivo. Lo cortamos con router CNC, sin quemarlo, hasta 50 mm de grosor.
Cortar, no: para placa de acero necesitas plasma, y eso no es lo nuestro. Lo que sí hacemos en acero es marcaje superficial con láser de fibra.
Con láser CO2, 25 mm. Con router CNC llegamos a 50 mm, y de 50 a 100 mm lo cortamos con sierra.
Con láser CO2, MDF crudo hasta 19 mm y MDF melamínico hasta 25 mm. Para piezas más gruesas, el router CNC corta hasta 50 mm.
La cama es de 122 × 244 cm, hoja completa de 4 × 8 pies. Piezas más grandes se resuelven seccionando el diseño.
No sirve directo: el láser necesita vectores. Mándalo en DXF, DWG, AI, PDF vectorial o SVG. Si solo tienes imagen o un dibujo a mano, lo vectorizamos.
Oscurecido, sí, es inherente al láser. Bien parametrizado queda una línea delgada y pareja, y con lija o acabado desaparece. Si lo necesitas claro, conviene router.
No. El vidrio no se corta con láser CO2, pero sí se graba: queda un esmerilado blanco en la superficie, ideal para copas, placas y reconocimientos.
No conviene: en láser el policarbonato corta mal, se decolora y puede encenderse. Lo cortamos en router CNC y sale limpio.
Sí. Lo trabajamos con láser CO2 y con router CNC. El láser da detalle fino y deja el canto oscuro; el router no quema y conserva la cara decorativa sin marcas, ideal para mueble y piezas gruesas.
El adhesivo del MDF puede liberar formaldehído al cortarse, por eso se corta con extracción de humo. Conviene un tablero que declare un límite de emisión, como el de 0.11 ppm que fija la EPA para el MDF.
Se cobra por minuto de máquina más un cargo de arranque por archivo. Para piezas individuales el cargo mínimo es de aproximadamente $200 a $400 MXN + IVA según el material; la cotización exacta llega en 60 minutos hábiles.
No lo adivines. Mándanos tu archivo, o una foto del material con el grosor, y te decimos con qué máquina se corta y cómo saldría.